คู่มือการเปิด ตรวจสอบ และใช้งาน CNC Fiber Laser Cutting Machine
คู่มือนี้ใช้สำหรับตรวจสอบเครื่องก่อนเริ่มงานตัด
ตั้งแต่ระบบไฟฟ้า ระบบน้ำ Laser Power Source
ระบบลม / แก๊ส หัวตัด จนถึงขั้นตอนปิดเครื่อง
ลำดับหลัก:
STABILIZER
→ ตรวจ Voltage
→ CHILLER
→ ตรวจระบบน้ำ
→ ตรวจ LASER POWER SOURCE
→ ตรวจระบบลม / แก๊ส
→ ตรวจหัวตัด
→ เตรียมงาน
→ Test Cut
→ เริ่มตัด
⚠ หากพบ Alarm, น้ำไม่ไหล, น้ำรั่ว, แก๊สรั่ว
หรือระบบใดทำงานผิดปกติ ห้ามเริ่มยิง Laser
1. เปิด STABILIZER
Stabilizer ทำหน้าที่จ่ายและควบคุมแรงดันไฟเข้าสู่ระบบเครื่อง
Fiber Laser
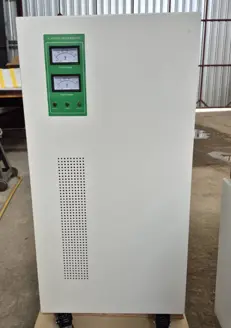
ด้านหน้า Stabilizer |
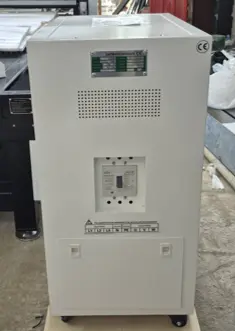
ด้านหลัง Stabilizer |
ตรวจสอบก่อนเปิด
- สายไฟ Input / Output ต่อถูกตำแหน่ง
- ขั้วสายไฟขันแน่น
- สาย Ground ต่อเรียบร้อย
- ไม่มีสายไฟชำรุด รอยไหม้ หรือขั้วต่อหลวม
✓ ตรวจสอบเรียบร้อยแล้ว → เปิด Stabilizer
2. ตรวจสอบแรงดันไฟ
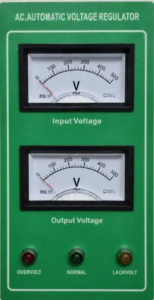
หลังเปิด Stabilizer ให้ตรวจสอบแรงดันไฟที่มิเตอร์ด้านหน้า
ก่อนเริ่มใช้งานเครื่อง
 |
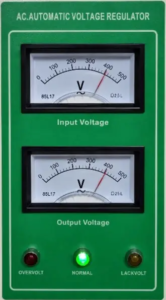 |
ค่าแรงดันไฟ
แรงดันมาตรฐาน: 380 V AC (3 Phase)
แรงดันไฟไม่จำเป็นต้องมากกว่า 380 V ตลอดเวลา
เพราะ 380 V เป็นค่าแรงดันมาตรฐานของระบบ
ค่าจริงสามารถสูงหรือต่ำกว่าเล็กน้อยได้
แต่ต้องอยู่ภายในช่วงที่อุปกรณ์ของเครื่องกำหนด
ตรวจสอบก่อนใช้งาน
- ตรวจสอบแรงดันไฟจากมิเตอร์ Stabilizer
- แรงดันทั้ง 3 Phase ต้องทำงานปกติ
- ค่าแรงดันไม่แกว่งผิดปกติ
- Stabilizer ไม่มี Alarm
- ไม่มีเสียง กลิ่น หรือความร้อนผิดปกติ
⚠ หากแรงดันต่ำหรือสูงเกินช่วงที่เครื่องกำหนด
ห้ามเริ่มตัดงาน ให้ตรวจสอบระบบไฟและ Stabilizer ก่อน
หมายเหตุ:
380 V เป็นค่าแรงดันมาตรฐาน
ไม่ได้หมายความว่าแรงดันต้องมากกว่า 380 V จึงจะใช้งานได้
3. เปิด CHILLER
Chiller ทำหน้าที่ควบคุมอุณหภูมิและหมุนเวียนน้ำหล่อเย็น
ให้กับ Laser Source และ Cutting Head
ดังนั้นต้องตรวจสอบระบบน้ำให้พร้อมก่อนเปิดใช้งาน Laser
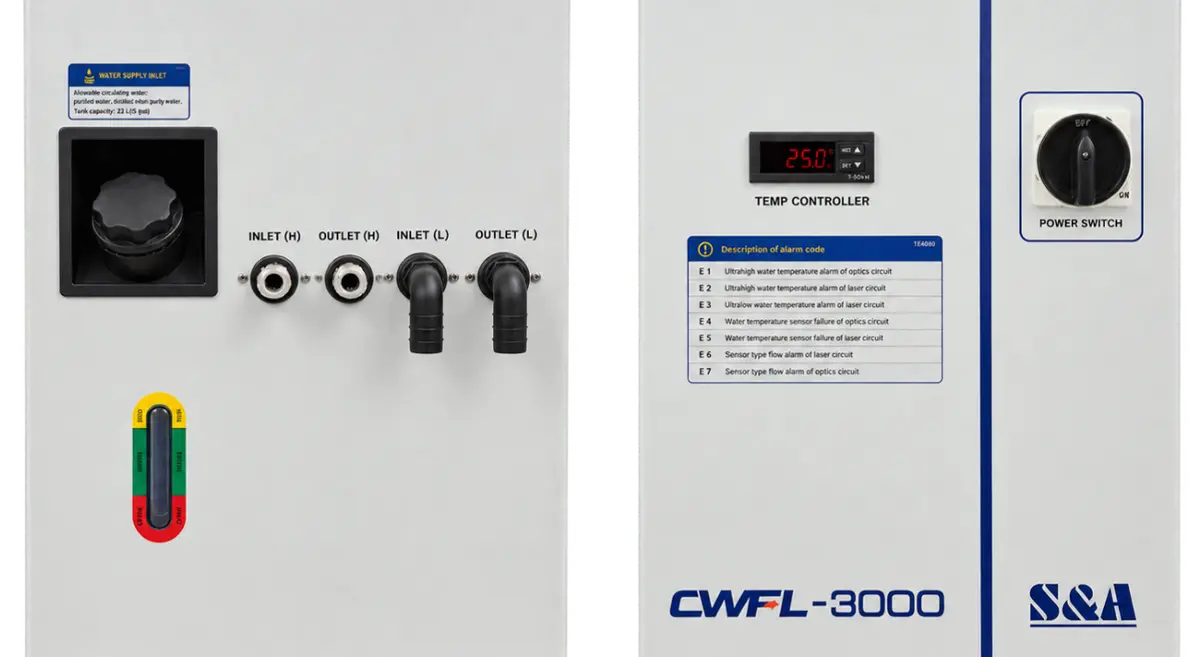
ก่อนเปิด Chiller ให้ตรวจสอบ
- ระดับน้ำหล่อเย็นอยู่ในช่วงปกติของเกจ
- ตรวจสอบพอร์ต INLET (H) / OUTLET (H) / INLET (L) / OUTLET (L) ให้ต่อถูกต้องตามป้ายบนเครื่อง
- สายน้ำไม่พับ หัก งอ หรือถูกกดทับ
- ข้อต่อทุกจุดแน่น และไม่มีน้ำรั่วหรือน้ำซึม
- มีน้ำหล่อเย็นในระบบเพียงพอ ห้ามเดินปั๊มโดยไม่มีน้ำ
- หากเพิ่งเติมน้ำหรือถอดสาย ให้ตรวจสอบว่าไม่มีอากาศค้างในระบบผิดปกติ
วิธีเปิด Chiller
- ตรวจสอบรายการด้านบนให้เรียบร้อย
- หมุน POWER SWITCH ไปที่ตำแหน่ง ON
- รอให้ระบบเริ่มหมุนเวียนน้ำและตรวจสอบสถานะที่หน้าจอ
- ยังไม่เริ่มยิง Laser จนกว่าจะยืนยันว่า Chiller ทำงานปกติและไม่มี Alarm
หลังเปิด Chiller ให้ตรวจสอบ
- ระดับน้ำยังอยู่ในช่วงปกติ
- น้ำมีการหมุนเวียนตามปกติ
- ไม่มีเสียงปั๊มหรือเสียงสั่นผิดปกติ
- ไม่มีน้ำรั่วตามสาย ข้อต่อ หรือภายในเครื่อง
- หน้าจอ Temperature Controller แสดงผลตามปกติ
- ไม่มี Alarm / Error Code
- อุณหภูมิและสถานะของ Chiller เป็นปกติ
Chiller รุ่นที่มีระบบสองวงจรอุณหภูมิจะมีพอร์ต
H และ L
ให้ยึดชื่อพอร์ตและการต่อสายของเครื่องจริงเป็นหลัก
ไม่ควรสลับสายหรือกำหนดเองว่าแต่ละพอร์ตไปอุปกรณ์ใด
หากยังไม่ได้ยืนยันจากการเดินสายหรือคู่มือของเครื่อง
⚠ หาก Chiller มี Alarm, น้ำไม่หมุนเวียน, ระดับน้ำต่ำ,
มีน้ำรั่ว หรืออุณหภูมิผิดปกติ
ห้ามเริ่มใช้งาน Laser
จนกว่าจะตรวจสอบและแก้ไขสาเหตุเรียบร้อย
4. ตรวจสอบระบบน้ำ
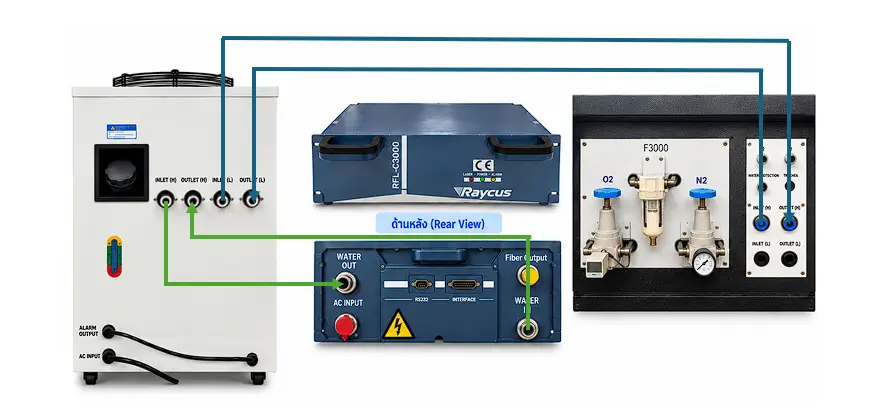
ตรวจสอบการต่อระบบน้ำระหว่าง
Chiller → Laser Power Source → เครื่อง Fiber Laser
| อุปกรณ์ | จุดที่ต้องตรวจสอบ |
|---|---|
| CHILLER | INLET / OUTLET |
| LASER POWER SOURCE | WATER IN / WATER OUT |
| เครื่อง Fiber Laser | ระบบน้ำ / Water Protection |
ตรวจสอบ
- ชื่อ INLET / OUTLET จากอุปกรณ์จริง
- WATER IN / WATER OUT ต่อถูกตำแหน่ง
- ข้อต่อน้ำทุกจุดแน่น
- ไม่มีน้ำรั่ว
- สายน้ำไม่พับ งอ หรือถูกกดทับ
- น้ำหมุนเวียนได้ตามปกติ
⚠ ห้ามต่อ WATER IN / WATER OUT
โดยดูจากตำแหน่งเพียงอย่างเดียว
ให้ยึดชื่อพอร์ตบนอุปกรณ์จริงเป็นหลัก
5. ตรวจสอบ LASER POWER SOURCE
Laser Power Source ของเครื่องเปิดอยู่แล้ว
ขั้นตอนนี้ไม่ต้องเปิด Laser Power Source เพิ่ม
ให้ตรวจสอบเพียงว่า Laser Power Source
ได้รับไฟและอยู่ในสถานะทำงานปกติ
ตรวจสอบ
- ไฟแสดงสถานะติดตามปกติ
- ไม่มีไฟ Alarm
- ไม่มี Error ที่หน้าจอควบคุม
- Chiller ยังคงทำงานปกติ
- ระบบ Water Protection ไม่มี Alarm
✓ ไฟสถานะปกติ + ไม่มี Alarm → ไปขั้นตอนถัดไป
⚠ หากมี Alarm
ให้ตรวจสอบ Alarm Code และสาเหตุก่อนเริ่มตัด
ไม่ควร Reset ซ้ำ ๆ โดยไม่ทราบสาเหตุ
6. ตรวจสอบระบบลม / Assist Gas
Assist Gas ช่วยเป่าวัสดุที่หลอมเหลวออกจากร่องตัด
และมีผลโดยตรงต่อความเร็ว คุณภาพขอบ และการเกิดออกไซด์
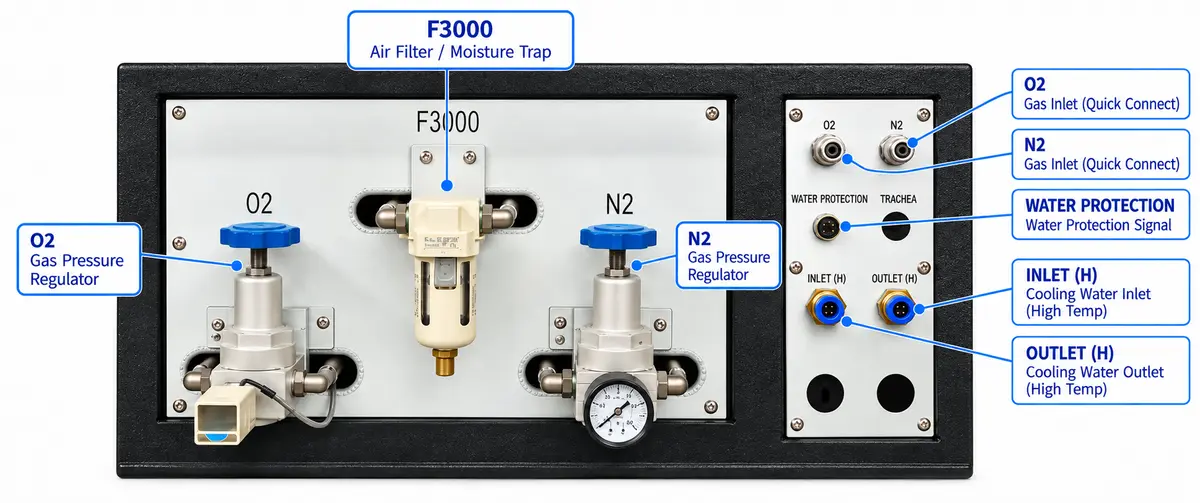
| จุดต่อ | หน้าที่ |
|---|---|
| O₂ | Oxygen Assist Gas |
| N₂ | Nitrogen Assist Gas |
| F3000 | ชุดกรอง / ควบคุมระบบลม |
| WATER PROTECTION | ตรวจสอบระบบน้ำ |
O₂ — Oxygen
แรงดันขาเข้าห้ามเกิน 8 Bar
- ตรวจ Pressure Gauge ก่อนใช้งาน
- ตรวจ Regulator
- ตรวจสาย O₂
- ตรวจการรั่วของแก๊ส
- ตรวจว่าต่อเข้าพอร์ต O₂ ถูกต้อง
⚠ อุปกรณ์และข้อต่อ Oxygen
ต้องสะอาดและห้ามมีน้ำมันหรือจาระบีปนเปื้อน
N₂ — Nitrogen
N₂ เป็นระบบแรงดันสูง
และไม่ได้ใช้ข้อจำกัด 8 Bar แบบ O₂
- ตรวจ Pressure Gauge
- ตรวจ Regulator
- ตรวจสาย N₂
- ตรวจการรั่ว
- ตั้งแรงดันตาม Cutting Parameter ของงาน
N₂ สามารถใช้แรงดันสูงกว่า O₂ ได้
แต่แรงดันใช้งานต้องอยู่ภายในขีดจำกัดของ
Regulator, Valve, สาย, Cutting Head
และระบบ N₂ ของเครื่อง
Air — ลมอัด
- ลมต้องสะอาด
- ต้องแห้ง
- ไม่มีน้ำปน
- ไม่มีน้ำมันปน
- ตรวจ Filter และระบบระบายน้ำก่อนใช้งาน
7. เลือก Assist Gas ตามวัสดุ
| วัสดุ | Gas หลัก | ทางเลือก |
|---|---|---|
| Carbon Steel | O₂ | Air / N₂ ตามงาน |
| Stainless Steel | N₂ | Air |
| Aluminum | N₂ | Air |
| Brass | N₂ | ใช้ Parameter ที่ผ่านการทดสอบ |
การเลือก Gas ต้องดูร่วมกับ
Material + Thickness + Laser Power + Nozzle +
Pressure + Focus + Speed
8. เลือก Nozzle
Nozzle มีผลต่อรูปแบบการไหลของ Assist Gas
และคุณภาพของร่องตัด ควรเลือกประเภทและขนาดรูให้เหมาะกับวัสดุ
แก๊ส และค่าการตัด
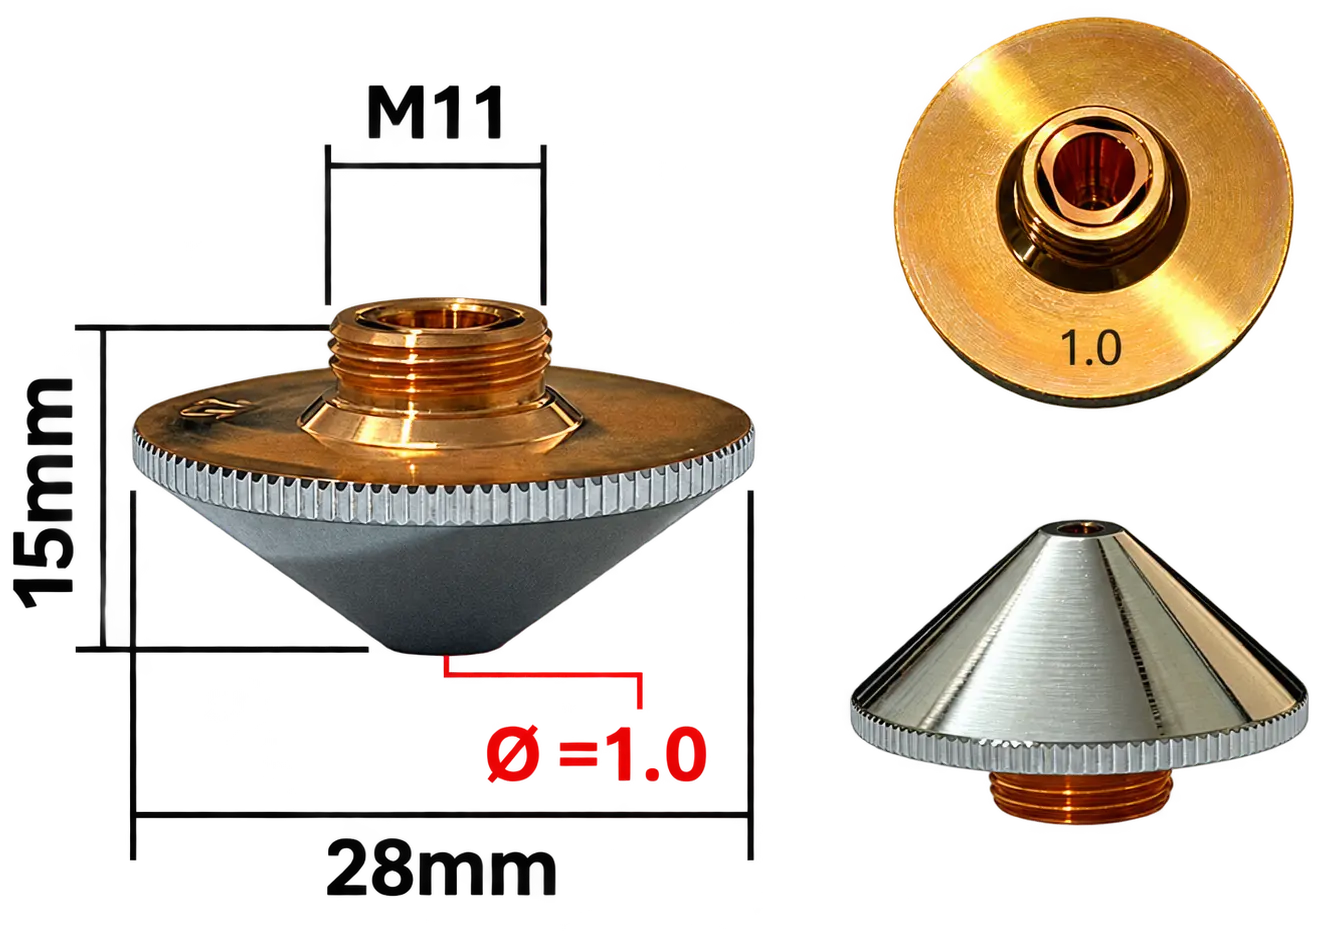
ใช้กับ O₂ เป็นหลัก |
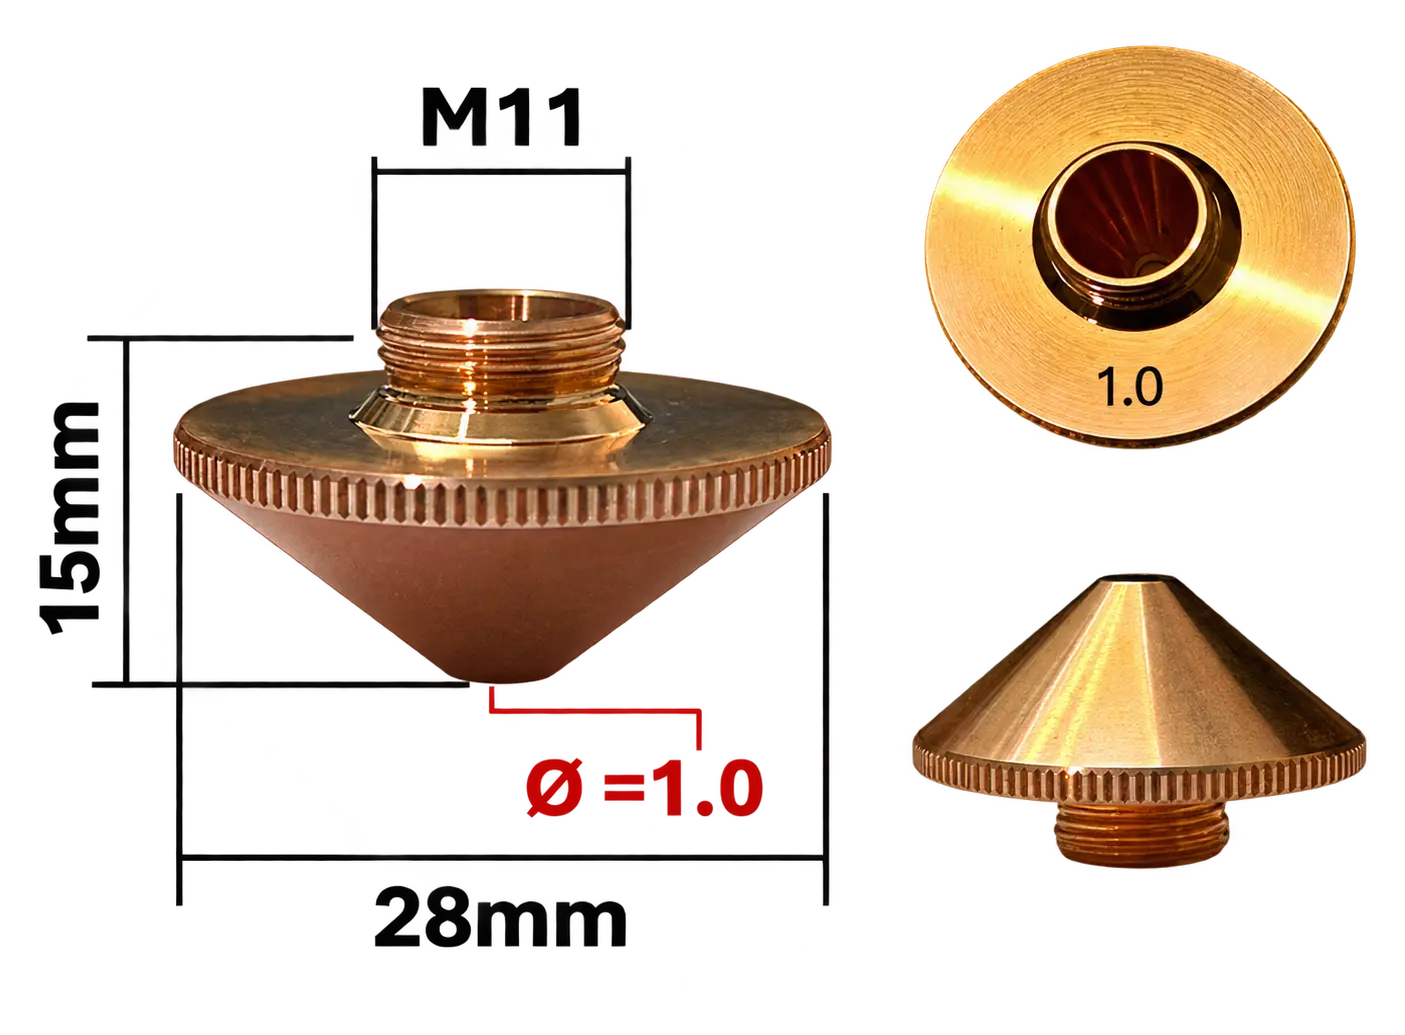
ใช้กับ N₂ / Air เป็นหลัก |
| ประเภท Nozzle | Assist Gas | เหมาะกับ |
|---|---|---|
| D — Double Layer | O₂ | นิยมใช้กับ Carbon Steel |
| S — Single Layer | N₂ / Air | Stainless Steel, Aluminum, Brass และงานตัดด้วย Air |
หมายเหตุ:
ตัวเลข เช่น 1.0, 1.2, 1.5, 2.0
หมายถึงขนาดรู Nozzle
การเลือกขนาดต้องดูร่วมกับ
Material + Thickness + Assist Gas + Pressure + Cutting Parameter
⚠ S / D ไม่ใช่สิ่งเดียวที่กำหนดคุณภาพการตัด
ต้องเลือก Diameter ของ Nozzle ให้เหมาะกับ
Material, Thickness, Gas Pressure และ Parameter ด้วย
9. ตรวจสอบ Cutting Head
Nozzle
- ไม่มี Slag เกาะปลาย Nozzle
- รู Nozzle ไม่เสียรูป
- Nozzle ไม่บิด
- Nozzle ไม่ชนชิ้นงาน
- Nozzle ขันแน่น
Nozzle Center
ตรวจสอบตำแหน่งลำแสงให้ตรงกึ่งกลางรู Nozzle ก่อนเริ่มตัดงาน
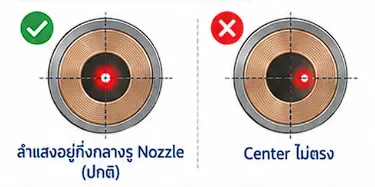
- ตรวจสอบว่า Laser Beam อยู่กึ่งกลางรู Nozzle
- รอยยิงควรอยู่ตรงกลาง ไม่偏ไปด้านใดด้านหนึ่ง
- หาก Center ไม่ตรง ควรปรับก่อนเริ่มงาน
หมายเหตุ:
หาก Nozzle Center ไม่ตรง อาจทำให้การไหลของ Assist Gas ไม่สมดุล
และส่งผลให้คุณภาพการตัดแต่ละด้านไม่เท่ากัน
Protective Lens
ไม่จำเป็นต้องถอด Protective Lens
ออกมาตรวจทุกครั้ง
ควรตรวจเมื่อพบอาการ เช่น
- ตัดไม่ขาดทั้งที่ Parameter ปกติ
- มี Slag มากผิดปกติ
- กำลังตัดลดลงผิดปกติ
- มี Alarm เกี่ยวกับ Cutting Head
10. เตรียมเครื่องก่อนเริ่มตัด
- เปิดและตรวจสอบระบบทั้งหมดเรียบร้อย
- นำเครื่องกลับ Home / Origin ตามขั้นตอนของ Controller
- วางวัสดุบนโต๊ะเครื่อง
- เลือกไฟล์งาน
- ตรวจ Scale และขนาดไฟล์
- เลือก Material
- เลือก Thickness
- เลือก Assist Gas
- เลือก Nozzle
- ตรวจ Cutting Parameter
- ตรวจตำแหน่งงานบนแผ่น
11. ตรวจสอบก่อนยิง Laser
| ☐ | Stabilizer ทำงานปกติ |
| ☐ | Voltage มากกว่า 380 V และอยู่ในช่วงใช้งานปกติ |
| ☐ | Chiller ทำงาน ไม่มี Alarm |
| ☐ | น้ำหมุนเวียนปกติ |
| ☐ | ไม่มีน้ำรั่ว |
| ☐ | Laser Power Source มีไฟสถานะปกติ |
| ☐ | Laser Power Source ไม่มี Alarm |
| ☐ | Assist Gas พร้อมใช้งาน |
| ☐ | Gas Pressure ถูกต้อง |
| ☐ | เลือก Gas ถูกต้องกับ Material |
| ☐ | เลือก Nozzle ถูกต้อง |
| ☐ | Nozzle ไม่มี Slag หรือความเสียหาย |
| ☐ | Nozzle Center ปกติ |
| ☐ | พื้นที่ตัดไม่มีเครื่องมือหรือสิ่งกีดขวาง |
| ☐ | Emergency Stop อยู่ในสถานะปกติ |
| ☐ | ไม่มี Alarm |
12. Test Cut ก่อนเริ่มงานจริง
หากเป็นวัสดุ ความหนา หรือ Parameter
ที่ยังไม่เคยใช้งาน แนะนำให้ทดลองตัดชิ้นงานขนาดเล็กก่อน
ตรวจผล Test Cut
- ตัดขาดหรือไม่
- ขอบมี Slag หรือไม่
- ร่องตัดกว้างผิดปกติหรือไม่
- ขอบไหม้หรือคล้ำผิดปกติหรือไม่
- มุมงานตัดได้สมบูรณ์หรือไม่
หากผลไม่ดี ให้ตรวจ
Speed / Power / Gas Pressure / Focus /
Nozzle / Cutting Height
ก่อนเริ่มงานจำนวนมาก
13. ปัญหาที่พบบ่อย
| อาการ | ตรวจสอบ |
|---|---|
| ตัดไม่ขาด | Power, Speed, Gas Pressure, Focus, Nozzle, Lens และ Cutting Height |
| Slag มาก | Speed, Focus, Gas Pressure, Nozzle Diameter และ Nozzle Center |
| ขอบดำ / สีผิดปกติ | ชนิด Gas, Gas Pressure, คุณภาพ Gas และ Parameter |
| Gas Pressure Alarm | ถัง Gas, Valve, Regulator, สาย Gas และการรั่ว |
| Chiller Alarm | ระดับน้ำ, การไหลของน้ำ, อุณหภูมิ, สายน้ำ และ Alarm Code |
| Laser Source Alarm | Chiller, Water Protection, Interlock และ Alarm Code |
| ตัดดีด้านหนึ่ง แต่ไม่ดีอีกด้าน | Nozzle Center, Nozzle, Cutting Head และ Alignment |
14. Emergency Stop และ Alarm
Emergency Stop ใช้สำหรับหยุดเครื่องเมื่อเกิดเหตุผิดปกติ
หรือมีความเสี่ยงต่อผู้ใช้งานและเครื่องจักร
⚠ หลังจากกด Emergency Stop
ห้ามปลด E-Stop และเริ่มเครื่องใหม่ทันที
จนกว่าจะตรวจสอบสาเหตุที่ทำให้ต้องหยุดเครื่องเรียบร้อยแล้ว
หากเกิด Alarm ให้จดหรือบันทึก
Alarm Code
ก่อน Reset เพื่อช่วยในการตรวจหาสาเหตุ
15. การตรวจเช็กประจำวัน
ก่อนเริ่มงาน
- ตรวจ Stabilizer
- ตรวจ Voltage
- ตรวจ Chiller
- ตรวจระดับน้ำ
- ตรวจการรั่ว
- ตรวจ Gas Pressure
- ตรวจ Nozzle
- ตรวจพื้นที่โต๊ะตัด
หลังใช้งาน
- ทำความสะอาดเศษวัสดุบริเวณโต๊ะตัด
- ตรวจ Slag ที่ Nozzle
- ตรวจการรั่วของน้ำและแก๊ส
- ตรวจ Alarm History หากมีความผิดปกติ
- รักษาพื้นที่รอบเครื่องให้สะอาด
16. ขั้นตอนหลังตัดงาน / ปิดเครื่อง
- หยุดโปรแกรมตัดให้เรียบร้อย
- ตรวจสอบว่า Laser หยุดยิงแล้ว
- นำ Cutting Head ไปยังตำแหน่งปลอดภัย
- ปิด Assist Gas เมื่อเลิกใช้งาน
- ตรวจสอบว่าหัวตัดไม่มีการชนหรือ Slag ผิดปกติ
- ตรวจสอบว่าไม่มี Alarm ก่อนปิดระบบ
- ปิดระบบตามลำดับที่กำหนดของเครื่อง
⚠ ลำดับการปิด Main Power, Laser Source,
Chiller และ Stabilizer
ให้ยึดตามระบบควบคุมและการต่อไฟของเครื่องจริง
ห้ามปิดอุปกรณ์แบบสุ่ม
สรุปลำดับก่อนเริ่มตัด
STABILIZER
↓
Voltage มากกว่า 380 V
↓
CHILLER
↓
ตรวจระบบน้ำ
↓
เช็กไฟ LASER POWER SOURCE
↓
เลือก O₂ / N₂ / Air
↓
เลือก Nozzle
↓
ตรวจ Cutting Head
↓
เลือก Material + Thickness
↓
ตรวจ Parameter
↓
Test Cut
↓
เริ่มงาน
⚠ หากมี Alarm, น้ำไม่ไหล, น้ำรั่ว,
Gas ผิดปกติ หรือไม่แน่ใจว่าระบบใดต่อถูกหรือไม่
ให้หยุดตรวจสอบก่อนเริ่มยิง Laser