คู่มือการใช้งานรีโมตเครื่องตัดไฟเบอร์เลเซอร์ (Fiber Laser Remote Control)
รีโมตควบคุมเครื่องตัดไฟเบอร์เลเซอร์ช่วยให้ผู้ใช้งานสามารถควบคุม การเริ่มและหยุดงาน การเคลื่อนที่ของแกน การเปิด Assist Gas การตรวจขอบแผ่น การวิ่งกรอบงาน รวมถึงการควบคุม Cutting Head ได้จากบริเวณหน้าเครื่อง
ตำแหน่งปุ่มบนรีโมต Fiber Laser
ภาพด้านล่างแสดงตำแหน่งปุ่มหลักบนรีโมต และแบ่งกลุ่มตามลักษณะการใช้งาน เพื่อให้ง่ายต่อการจดจำ
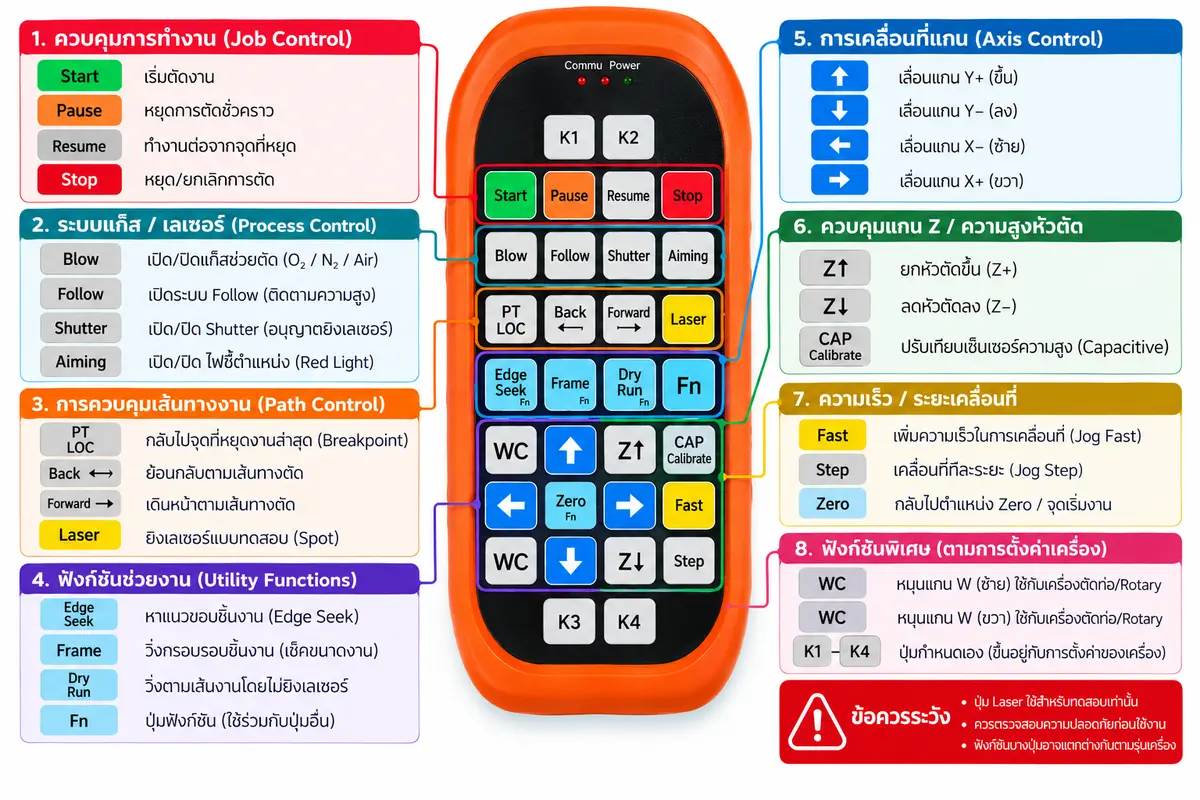
1. ปุ่มควบคุมการทำงาน (Job Control)
| ปุ่ม | หน้าที่ | การใช้งาน |
|---|---|---|
| Start | เริ่มทำงาน | เริ่มโปรแกรมตัดตามไฟล์และ Parameter ที่ตั้งไว้ |
| Pause | หยุดชั่วคราว | หยุดกระบวนการทำงานชั่วคราว เพื่อให้สามารถตรวจสอบงานก่อนทำงานต่อ |
| Resume | ทำงานต่อ | ทำงานต่อจากตำแหน่งที่หยุดด้วย Pause |
| Stop | หยุดงาน | หยุดหรือยกเลิกกระบวนการทำงาน |
หากต้องการหยุดเพื่อตรวจงานแล้วทำงานต่อ โดยทั่วไปให้ใช้ Pause → Resume
2. ปุ่มควบคุม Gas และ Laser (Process Control)
| ปุ่ม | หน้าที่ | การใช้งาน |
|---|---|---|
| Blow | เปิด / ปิด Assist Gas | ใช้ทดสอบการจ่าย O₂, N₂ หรือ Air ตามระบบ Gas ที่เลือกไว้ |
| Follow | ระบบติดตามความสูง | เปิดระบบ Height Follow เพื่อให้ Cutting Head รักษาระยะกับผิวแผ่น |
| Shutter | ควบคุม Laser Shutter | ควบคุมสถานะ Shutter หรือ Laser Enable ตามระบบที่ติดตั้งกับเครื่อง |
| Aiming | เปิดไฟชี้ตำแหน่ง | เปิด Aiming Light / Red Light สำหรับช่วยดูตำแหน่งของลำแสงหรือหัวตัด |
⚠ ปุ่ม Laser และ Shutter เกี่ยวข้องกับระบบเลเซอร์ ก่อนใช้งานต้องตรวจสอบพื้นที่ตัดและสถานะของเครื่องให้เรียบร้อย
3. ปุ่มควบคุมเส้นทางงาน (Path Control)
| ปุ่ม | หน้าที่ | การใช้งาน |
|---|---|---|
| PT LOC | Position / Breakpoint Location | ใช้กลับหรือค้นหาตำแหน่งที่เกี่ยวข้องกับจุดหยุดงาน ตามระบบ Controller |
| Back ← | ย้อนเส้นทาง | เลื่อนตำแหน่งย้อนหลังตาม Cutting Path หรือเส้นทางงานที่ Controller กำหนด |
| Forward → | เดินหน้าเส้นทาง | เลื่อนตำแหน่งไปข้างหน้าตาม Cutting Path |
| Laser | Laser Test | ใช้สำหรับฟังก์ชันทดสอบ Laser ตามการตั้งค่าของเครื่อง |
4. ฟังก์ชันช่วยงาน (Utility Functions)
| ปุ่ม | หน้าที่ | เงื่อนไขการใช้งาน |
|---|---|---|
| Edge Seek | ตรวจตำแหน่งและแนวขอบแผ่น | Controller และระบบตรวจจับขอบแผ่น ต้องรองรับฟังก์ชัน Edge Seek |
| Frame | วิ่งตรวจขอบเขตของงาน | Controller / Software ต้องรองรับฟังก์ชัน Frame |
| Dry Run | ทดลองวิ่งตาม Cutting Path โดยไม่ตัดจริง | Controller / Software ต้องรองรับ Dry Run |
| Fn | Function Key | ใช้เรียกฟังก์ชันเสริมหรือใช้ร่วมกับปุ่มอื่น ตามการตั้งค่าของรีโมต |
Edge Seek คืออะไร?
Edge Seek ใช้สำหรับตรวจหาตำแหน่ง แนว หรือมุมของแผ่นวัสดุบนโต๊ะตัด เพื่อให้ตำแหน่งของงานสัมพันธ์กับแผ่นจริง โดยเฉพาะกรณีที่วางแผ่นเอียงจากแนวแกนของเครื่อง
วางแผ่นบนโต๊ะตัด
↓
แผ่นเอียงจากแนวเครื่อง
↓
ใช้ Edge Seek ตรวจแนวขอบแผ่น
↓
ระบบตรวจตำแหน่ง / มุมของแผ่น
↓
จัดตำแหน่งงานให้สัมพันธ์กับแผ่น
เงื่อนไขการใช้งาน Edge Seek
เครื่องต้องมี Controller และระบบตรวจจับขอบแผ่น ที่รองรับ Edge Seek โดยวิธีตรวจจับขอบอาจแตกต่างกันตามระบบที่ติดตั้งกับเครื่อง
Frame คืออะไร?
Frame ใช้ให้เครื่องเคลื่อนที่ตรวจขอบเขตโดยรวมของไฟล์งาน เพื่อดูว่างานอยู่ภายในแผ่นวัสดุหรือไม่ก่อนเริ่มตัด
- ตรวจว่างานไม่ออกนอกแผ่น
- ตรวจตำแหน่งของงานบนวัสดุ
- ตรวจระยะห่างจากขอบแผ่น
- ตรวจว่ามี Clamp หรือสิ่งกีดขวางอยู่ในพื้นที่งานหรือไม่
Frame = ตรวจขอบเขตของไฟล์งาน
Edge Seek = ตรวจแนวของแผ่นวัสดุ
Dry Run คืออะไร?
Dry Run ใช้ให้เครื่องทดลองเคลื่อนที่ตาม Cutting Path ของไฟล์งานโดยไม่ทำการตัดจริง เพื่อใช้ตรวจสอบเส้นทางและการเคลื่อนที่ก่อนเริ่มงาน
เงื่อนไขการใช้งาน Dry Run
Controller / Software ของเครื่อง ต้องรองรับฟังก์ชัน Dry Run
Edge Seek, Frame และ Dry Run ต่างกันอย่างไร?
| ฟังก์ชัน | ใช้ตรวจอะไร | จำง่าย ๆ |
|---|---|---|
| Edge Seek | ตรวจตำแหน่งและแนวของแผ่นวัสดุ | หาแนวแผ่น |
| Frame | ตรวจขอบเขตโดยรวมของไฟล์งาน | ดูกรอบงาน |
| Dry Run | ตรวจเส้นทางการเคลื่อนที่ตาม Cutting Path | ทดลองวิ่งงาน |
Edge Seek = หาแนวแผ่น
Frame = ดูกรอบงาน
Dry Run = ทดลองวิ่งตามเส้นงาน
5. ปุ่มเคลื่อนที่แกน X / Y
ปุ่มลูกศรสีน้ำเงินใช้สำหรับ Jog หรือขยับตำแหน่งเครื่องด้วยมือ
| ปุ่ม | หน้าที่ |
|---|---|
| ↑ | เคลื่อนที่ไปในทิศทางแกน Y ด้านหนึ่ง |
| ↓ | เคลื่อนที่ไปในทิศทางแกน Y ตรงข้าม |
| ← | เคลื่อนที่ไปในทิศทางแกน X ด้านหนึ่ง |
| → | เคลื่อนที่ไปในทิศทางแกน X ตรงข้าม |
⚠ ก่อน Jog เครื่อง ต้องตรวจสอบตำแหน่ง Cutting Head, ชิ้นงาน, Clamp และสิ่งกีดขวางบนโต๊ะตัด
ปุ่มแกน W
| ปุ่ม | หน้าที่ |
|---|---|
| W ↶ | Jog แกน W ไปในทิศทางหนึ่ง หากเครื่องมีการกำหนดแกน W ไว้ |
| W ↷ | Jog แกน W ไปในทิศทางตรงข้าม หากเครื่องมีการกำหนดแกน W ไว้ |
6. ควบคุม Cutting Head และแกน Z
| ปุ่ม | หน้าที่ | การใช้งาน |
|---|---|---|
| Z ↑ | ยก Cutting Head | Jog แกน Z ขึ้นด้วยมือ |
| Z ↓ | ลด Cutting Head | Jog แกน Z ลงด้วยมือ |
| CAP Calibrate | Calibrate ระบบ Capacitive Height Sensor | ใช้กับระบบ Height Control ที่รองรับ Capacitive Sensor |
⚠ ระวังการกด Z ↓ เพราะ Cutting Head หรือ Nozzle อาจชนแผ่นวัสดุได้
CAP Calibrate คืออะไร?
Cutting Head ของเครื่อง Fiber Laser จำนวนมาก ใช้ระบบ Capacitive Sensor ตรวจระยะระหว่าง Nozzle กับผิววัสดุ เพื่อรักษา Cutting Height ระหว่างการทำงาน
CAP Calibrate ใช้สำหรับปรับเทียบค่าระบบ Capacitive Height Sensor เพื่อให้ระบบสามารถตรวจจับระยะระหว่าง Nozzle และผิวแผ่นได้อย่างถูกต้อง
ควรตรวจหรือทำ CAP Calibration เมื่อ
- เปลี่ยน Nozzle
- เปลี่ยน Ceramic
- ระบบ Follow ทำงานผิดปกติ
- ระยะ Cutting Height ผิดปกติ
- Controller แจ้งให้ทำ Calibration
- มีการซ่อมหรือเปลี่ยนอุปกรณ์บริเวณ Cutting Head
7. Zero, Fast และ Step
| ปุ่ม | หน้าที่ | การใช้งาน |
|---|---|---|
| Zero | ฟังก์ชันเกี่ยวกับ Zero / จุดอ้างอิงงาน | การทำงานจริงขึ้นอยู่กับ Controller และการตั้งค่า Work Coordinate ของเครื่อง |
| Fast | Jog แบบเร็ว | ใช้เพิ่มความเร็วในการเคลื่อนที่ด้วยมือ เมื่อจำเป็นต้องขยับเป็นระยะมาก |
| Step | Jog แบบเป็นระยะ | ใช้ขยับตำแหน่งทีละ Step สำหรับการจัดตำแหน่งที่ละเอียดขึ้น |
8. ปุ่ม K1, K2, K3 และ K4
K1, K2, K3 และ K4 เป็นปุ่มที่สามารถถูกกำหนดให้ควบคุมฟังก์ชันเพิ่มเติม ตามการตั้งค่าของผู้ผลิตเครื่อง
| ปุ่ม | หน้าที่ |
|---|---|
| K1 | ฟังก์ชันกำหนดเองตาม Machine Configuration |
| K2 | ฟังก์ชันกำหนดเองตาม Machine Configuration |
| K3 | ฟังก์ชันกำหนดเองตาม Machine Configuration |
| K4 | ฟังก์ชันกำหนดเองตาม Machine Configuration |
9. เงื่อนไขการใช้งานฟังก์ชันสำคัญ
| ฟังก์ชัน | ระบบที่เกี่ยวข้อง |
|---|---|
| Edge Seek | Controller + ระบบตรวจจับขอบแผ่น ที่รองรับ Edge Seek |
| Frame | Controller / Software |
| Dry Run | Controller / Software |
| Follow | Height Sensor + Height Controller |
| CAP Calibrate | Capacitive Height Sensor + Height Controller |
| W Axis | เครื่องต้องมีและกำหนดแกน W ในระบบ |
| K1 – K4 | ขึ้นอยู่กับ Machine Configuration |
10. ตรวจสอบก่อนกด Start
| ☐ | Controller ไม่มี Alarm |
| ☐ | Chiller และ Laser Power Source ทำงานปกติ |
| ☐ | Assist Gas พร้อมใช้งาน |
| ☐ | Gas Pressure ถูกต้องตาม Parameter |
| ☐ | เลือก Gas ถูกต้องกับ Material |
| ☐ | Nozzle ถูกต้องและอยู่ในสภาพปกติ |
| ☐ | Nozzle ไม่มี Slag |
| ☐ | Nozzle Center ปกติ |
| ☐ | Cutting Head อยู่ในตำแหน่งปลอดภัย |
| ☐ | ไฟล์งานอยู่ภายในแผ่นวัสดุ |
| ☐ | ไม่มี Clamp หรือสิ่งกีดขวางในพื้นที่ตัด |
| ☐ | Emergency Stop อยู่ในสถานะปกติ |
11. การใช้รีโมตก่อนเริ่มตัดงาน
- ตรวจสอบสถานะเครื่องและ Alarm
- ตรวจ Cutting Head และ Nozzle
- ตรวจ Assist Gas
- Jog เครื่องไปยังตำแหน่งที่ต้องการ
- ใช้ Edge Seek หากจำเป็นต้องตรวจแนวแผ่นและเครื่องรองรับ
- ใช้ Frame ตรวจขอบเขตของงาน
- ใช้ Dry Run หากต้องการตรวจ Cutting Path
- ตรวจ Parameter อีกครั้ง
- กด Start เพื่อเริ่มงาน
12. สรุปหน้าที่ของปุ่มทั้งหมด
| ปุ่ม | หน้าที่โดยย่อ |
|---|---|
| Start | เริ่มงาน |
| Pause | หยุดงานชั่วคราว |
| Resume | ทำงานต่อหลัง Pause |
| Stop | หยุดงาน |
| Blow | เปิด / ปิด Assist Gas |
| Follow | เปิดระบบติดตามความสูงหัวตัด |
| Shutter | ควบคุมสถานะ Shutter / Laser Enable ตามระบบ |
| Aiming | เปิดไฟชี้ตำแหน่ง |
| PT LOC | ฟังก์ชันตำแหน่ง / Breakpoint ตาม Controller |
| Back | ย้อนตามเส้นทางงาน |
| Forward | เดินหน้าตามเส้นทางงาน |
| Laser | ทดสอบ Laser ตามระบบของเครื่อง |
| Edge Seek | ตรวจแนวขอบแผ่น |
| Frame | ตรวจขอบเขตของไฟล์งาน |
| Dry Run | ทดลองวิ่งตาม Cutting Path โดยไม่ตัดจริง |
| Fn | เรียกใช้ฟังก์ชันเสริม |
| ↑ ↓ ← → | Jog แกน X / Y |
| W ↶ / W ↷ | Jog แกน W หากเครื่องมีการกำหนดใช้งาน |
| Z ↑ | ยก Cutting Head |
| Z ↓ | ลด Cutting Head |
| CAP Calibrate | ปรับเทียบ Capacitive Height Sensor |
| Zero | ฟังก์ชัน Zero / จุดอ้างอิงตาม Controller |
| Fast | Jog แบบเร็ว |
| Step | Jog แบบเป็นระยะ |
| K1 – K4 | ฟังก์ชันกำหนดเองตาม Machine Configuration |
13. ข้อควรระวังในการใช้รีโมต
- ตรวจสอบว่าพื้นที่เครื่องปลอดภัยก่อน Jog
- ระวัง Cutting Head ชนแผ่นหรือสิ่งกีดขวาง
- อย่าใช้ Laser Test โดยไม่จำเป็น
- อย่ากด K1 – K4 หากไม่ทราบว่าถูกตั้งเป็นฟังก์ชันอะไร
- อย่าใช้ Edge Seek หากยังไม่ทราบว่าระบบของเครื่องรองรับหรือไม่
- หากเกิด Alarm ให้ตรวจสอบสาเหตุก่อน Reset
- หากเกิดความผิดปกติให้หยุดเครื่องก่อนตรวจสอบ
สรุป
รีโมต Fiber Laser ช่วยให้ผู้ใช้งานสามารถควบคุม และตรวจสอบเครื่องได้สะดวกขึ้น แต่ต้องเข้าใจหน้าที่ของแต่ละปุ่มก่อนใช้งาน โดยเฉพาะฟังก์ชันที่เกี่ยวข้องกับ Laser, Cutting Head, การเคลื่อนที่ของแกน และฟังก์ชันที่ต้องใช้อุปกรณ์หรือ Configuration เพิ่มเติม
Start / Pause / Resume / Stop
↓
Blow / Follow / Shutter / Aiming
↓
PT LOC / Back / Forward / Laser
↓
Edge Seek / Frame / Dry Run / Fn
↓
Jog X / Y / W / Z
↓
CAP Calibrate / Zero / Fast / Step
↓
K1 / K2 / K3 / K4
⚠ หน้าที่จริงของปุ่มบางปุ่ม อาจแตกต่างกันตาม Controller, Software, Firmware และ Configuration ของเครื่อง ให้ยึดการตั้งค่าของเครื่องจริงเป็นหลัก